アルマイト処理とは?一般アルマイトと硬質アルマイトの違いを徹底解説
目次

アルミニウム合金製のボトル、ノートPCの筐体、自転車のハンドルなどに触れたとき、表面が滑らかで色が均一、さらに金属特有の質感が感じられる場合、その部品にはアルマイト処理が施されている可能性があります。
では、アルマイト処理とはどのような技術で、硬質アルマイトとは何が異なるのでしょうか。本記事では、製品に適した表面処理を検討されている方に向けて、その原理、違い、主な用途を分かりやすく解説します。
アルマイト処理とは
分かりやすく例えると、アルミニウム合金は、皮をむいたリンゴが空気に触れて変色するのと同様に、酸化しやすい材料です。アルミニウムが空気に触れると、表面には薄い自然酸化皮膜が形成されますが、この皮膜は薄く、保護性能には限界があります。
アルマイト処理(Anodizing)とは、この酸化皮膜を自然形成に任せるのではなく、電気化学反応によって意図的かつ制御された状態で厚く、緻密に成長させる表面処理です。
具体的には、アルミニウム合金製のワークを電解液に浸し、直流電流を流してワークを陽極(正極)とします。電解液中の酸素イオンとアルミニウムが反応することで、表面に酸化アルミニウム(Al₂O₃)の皮膜が形成されます。人工的に成長させたこの皮膜は、自然酸化皮膜より大幅に厚く、緻密です。膜厚は数μmから数十μm程度で、1μmは毛髪の直径のおよそ100分の1に相当します。肉眼では確認しにくい厚さですが、保護性能には大きな差が生まれます。
Leedo Technologyが量産対応する一般アルマイト処理(Type II硫酸アルマイト)では、用途に応じて膜厚6~25μmの範囲で精密に管理できます。
形成された皮膜には、主に次の効果があります。
- 耐食性: 緻密な酸化皮膜が保護層となり、水分や空気によるアルミニウムのさらなる酸化を抑制します。
- 耐摩耗性: アルミニウム母材より高い表面硬度が得られます。
- 意匠性: 多孔質の皮膜に染料を吸着させることで、多様な色調を表現できます。
- 電気絶縁性: 酸化アルミニウムは非導電性で、一定の電気絶縁性能を備えます。
つまりアルマイト処理とは、電解によってアルミニウム合金表面に、より厚く、緻密で耐久性の高い保護皮膜を形成し、同時に着色も可能にする表面処理です。
アルマイト処理のメリットとデメリット
原理を理解したうえで、メリットだけでなく制約も把握することが、対象部品への適用可否を適切に判断するうえで重要です。
メリット
- 耐食性の大幅な向上: 緻密な酸化皮膜が水分や空気を遮断し、自然酸化皮膜を上回る保護性能を発揮します。
- 耐摩耗性の向上: 酸化皮膜はアルミニウム母材より硬く、一般アルマイトでも基本的な耐摩耗性を付与できます。硬質アルマイトでは約400~550HVに達します。
- 多様な外観: クリア、黒、シルバー、カスタムカラーに対応でき、光沢、マット、細目サンドなどの質感も選択できます。
- 高い環境適合性: 電気化学プロセスで形成される皮膜は基材と一体化するため、剥離しにくく、重金属めっきを追加する必要もありません。
デメリット(制約)
- 部品寸法が変化する: 酸化皮膜はアルミニウム母材の内側と外側の双方に成長します。実際の寸法変化は材質、膜厚、処理条件によって異なるため、精密公差に影響しないよう、設計図面に寸法補正を織り込む必要があります。
- 深穴、狭溝、複雑な曲面では膜厚や色調を均一にしにくい: 電流分布の差により、膜厚や染色にばらつきが生じることがあります。設計段階で製造性評価(DFM)と試作検証を行うことを推奨します。
- 酸化皮膜は非導電性: 導通、接地、EMI対策が必要な部品では、設計段階でマスキング箇所や後加工を計画する必要があります。
- すべての材料には適用できない: 一般的なアルミニウム合金用アルマイト工程は、ステンレス鋼や銅などの非アルミニウム材には適用できません。別の表面処理を検討する必要があります。
要約すると、アルマイト処理の主なメリットは耐食性、耐摩耗性、意匠性です。一方、制約は主に寸法精度、複雑形状、導電要件に関係します。これらの課題は、設計初期から評価に組み込み、寸法補正やマスキング設計などを適切に行うことで、多くの場合に対応できます。
一般アルマイトと硬質アルマイトの違い
アルマイト処理の概要を理解した次に多く寄せられるのが、一般アルマイト と 硬質アルマイト処理(Hard Anodizing) (硬化アルマイトとも呼ばれます)の違いと選定方法に関する質問です。
両者の電気化学的な原理は共通しています。主な違いは処理条件で、硬質アルマイトはより低い浴温と高い電流密度を用いることで、厚く緻密な皮膜を形成します。業界では一般アルマイトをType II、硬質アルマイトをType IIIに分類し、いずれもMIL-A-8625などの規格に基づく工程管理と検証に対応できます。
以下は、Leedo Technologyの実際の生産仕様に基づく比較です。
| 比較項目 | 一般アルマイト(Type II) | 硬質アルマイト(Type III) |
| 膜厚 | 6~25μm | 25~80μm。高仕様では50~80μm |
| 表面硬度 | 中程度。意匠性と基本的な保護を重視 | 約400~550HV。耐摩耗性が大幅に向上 |
| 外観 | 光沢・マット仕上げを選択でき、多彩な着色に対応 | 黒、濃灰色、自然発色が中心。機能性を優先 |
| 特殊仕様 | カスタム着色、クリア処理 | PTFE複合処理との組み合わせにより、摩擦係数をさらに低減可能 |
| 主な特長 | 意匠性+基本的な耐食性 | 耐摩耗性、耐久性、工業用途向け保護 |
| 主な用途 | 電子機器筐体、自転車部品, 民生用電子機器 | 摩擦、摺動、機構動作にさらされる産業部品(自動化設備、航空宇宙構造部品など) |
分かりやすく例えると、一般アルマイトは部品に「色付きの保護層」を付与する処理で、意匠性と基本的な保護性能を両立します。一方、硬質アルマイトは部品に「耐摩耗性の高い装甲」を付与する処理です。膜厚は一般アルマイトの3~4倍になることがあり、硬度も高いため、優れた耐摩耗性と耐久性を発揮します。
選定時は、次の基準が目安になります。
- 部品が頻繁な摩擦、摺動、機構動作による摩耗を受けるか(例:リニアガイド、産業機器部品)→ 硬質アルマイトが適しています。
- ですか外観が重要で、多彩な色やマット/光沢仕上げが必要か?(例:民生用電子機器の筐体)→ 一般アルマイトが適しています。
- 部品によっては、機能に応じた部分処理を行い、主要な摩擦面に硬質アルマイト、その他の外観面に一般アルマイトを採用することもあります。この場合は、設計段階から表面処理メーカーと十分に仕様をすり合わせることが重要です。
アルミニウム合金のアルマイト処理で表現できる色
一般アルマイトが選ばれる理由は、保護性能だけではありません。着色できることも大きな特長です。.
アルマイト皮膜は多孔質構造を持ち、肉眼では見えない微細な孔に染料分子を浸透・吸着させることができます。染色後に封孔処理を行って孔を閉じることで、色を皮膜内に定着させ、退色を抑えます。
ご要望に応じて、光沢、マット、サテンなどの質感と、多様な色調を組み合わせることができます。
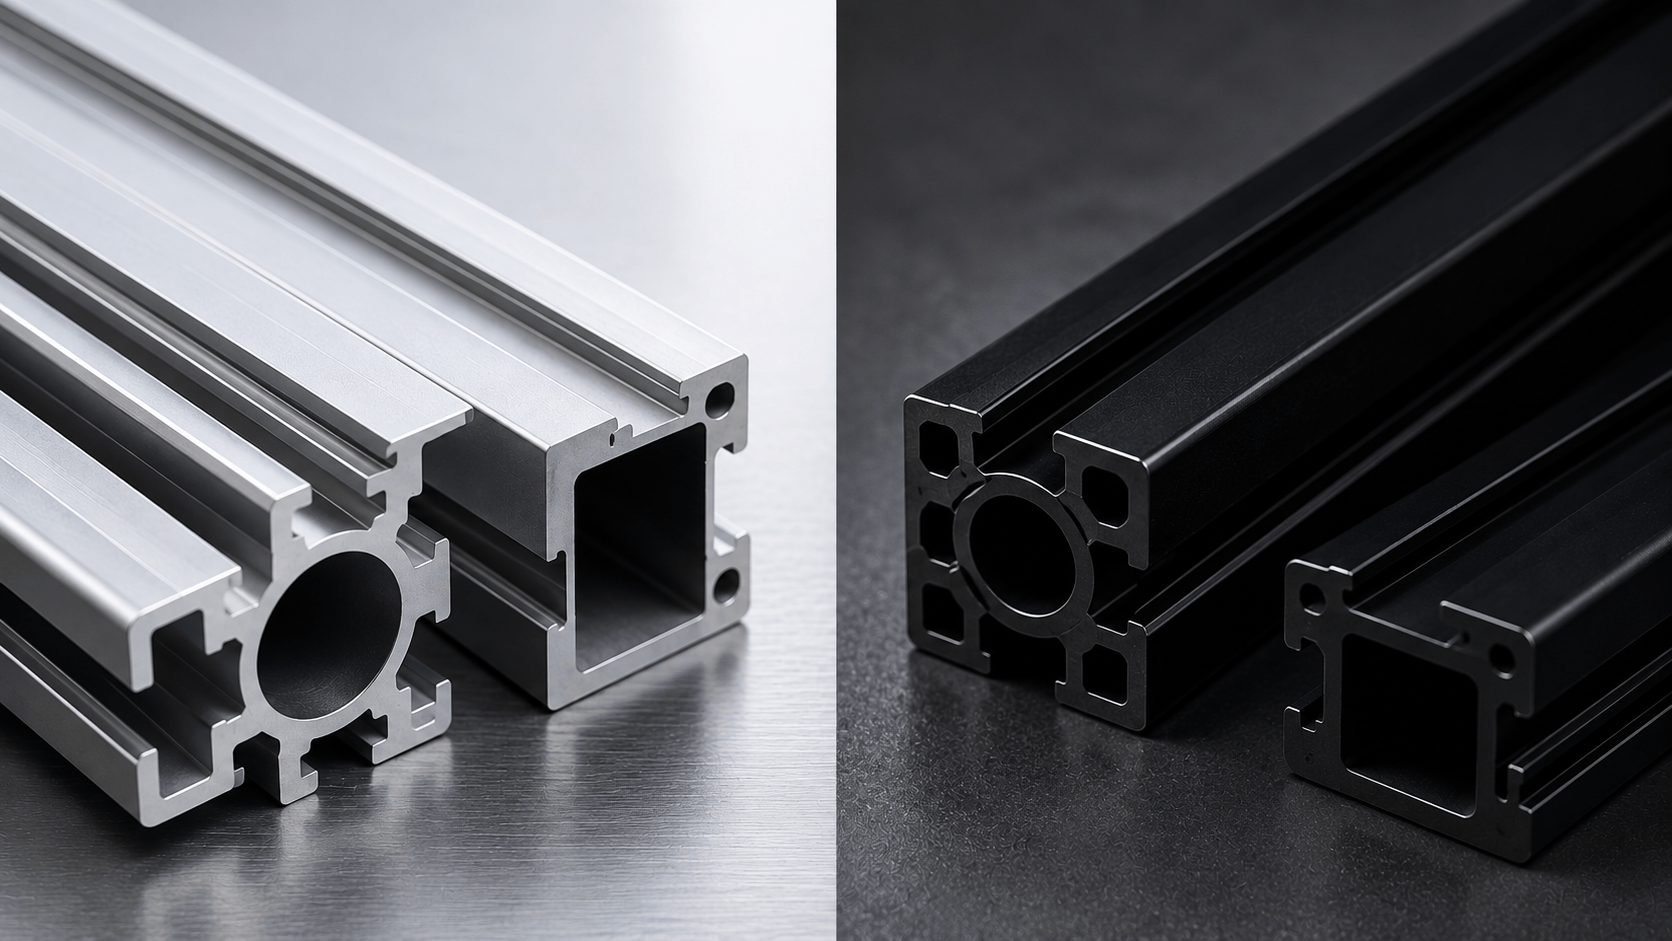
なかでも黒色アルマイト処理 、産業機器と民生用電子機器で広く採用されています。 家電製品落ち着いた外観で汚れが目立ちにくく、精密感や上質感を表現しやすいため、ノートPC筐体、カメラボディ、産業機器パネルなどに適しています。工程はほかの色と同じく、アルマイト処理、染色、封孔処理の順に行います。黒色染料を使用する点が異なるだけで、別の特殊な黒化処理ではありません。
アルミニウム合金別の適切なアルマイト処理
一般アルマイトと硬質アルマイトの選定に加えて、見落とせない要素が材料そのものです。すべてのアルミニウム合金が同一のアルマイト仕様に適するわけではなく、主要合金ごとに特性が異なります。
- 6061アルミニウム合金: 強度と加工性を兼ね備えた汎用構造用合金です。民生用電子機器や産業用機構部品に広く使用され、一般アルマイトと硬質アルマイトのいずれにも安定して対応できます。
- 5052アルミニウム合金: 特に耐食性に優れ、海洋環境、化学設備、建築外装部材など、腐食環境に長期間さらされる用途に適しています。
- 6063アルミニウム合金: 押出加工性に優れ、アルマイト処理後にきめ細かな表面が得られます。建築フレーム、ドア・窓、装飾部品などに広く使用されます。
- 7075アルミニウム合金: 高応力の構造部品に適した高強度の航空宇宙用合金です。硬質アルマイトと組み合わせることで表面硬度をさらに高められ、 航空宇宙 部品や高性能自転車部品などに採用されています。
実務上、これらの合金には一般アルマイトと硬質アルマイトのいずれも適用でき、アルミ押出材からCNC精密加工 部品まで安定した処理が可能です。最適な処理は、意匠性を重視するか、耐摩耗性・耐荷重性を重視するかによって選定します。構造強度と外観の両方が求められる場合は、試作段階で仕様の不整合が判明することを防ぐため、設計初期から材料、加工方法、表面処理を一体的に検討することを推奨します。
よくあるご質問(FAQ)
Q1:アルマイト処理とは何ですか。自然酸化とは何が違いますか。
アルマイト処理は、電解によってアルミニウム合金表面に厚く緻密な酸化皮膜を制御形成する処理です。空気に触れて自然に形成される薄い酸化皮膜とは異なり、電気化学的に管理されたアルマイト皮膜は、より高い保護性能と耐久性を備えます。一般アルマイト(Type II)の膜厚は6~25μmの範囲で精密に管理できます。
Q2:一般アルマイトと硬質アルマイトは何が違いますか。
主な違いは膜厚と硬度です。一般アルマイト(Type II)は膜厚約6~25μmで、意匠性と基本的な保護を重視します。硬質アルマイト(Type III)は、電流密度と浴温を調整することで、より厚く硬い皮膜(25~80μm、硬度約400~500HV)を形成し、耐摩耗性を大幅に高めます。PTFE複合処理を組み合わせて摩擦係数をさらに低減することもできますが、色は黒、濃灰色、自然発色が中心です。要約すると、一般アルマイトは外観、硬質アルマイトは耐久性を重視します。6061などの一般的なアルミニウム合金にはどちらも適用でき、部品の外観要件と耐摩耗要件に応じて選定します。
Q3:黒色アルマイトはどのように形成しますか。一般的な染色と同じですか。
はい。黒色アルマイトは、ほかの色のアルマイト染色と同じ工程で形成します。アルマイト処理後、多孔質の皮膜に黒色染料を浸透させ、最後に封孔処理で色を定着させます。別の特殊な黒化処理ではありません。黒は落ち着いた外観で汚れが目立ちにくいため、産業機器や民生用電子機器で広く採用されています。
Q4:アルマイト処理にはどのようなデメリットがありますか。
主な制約は、酸化皮膜の形成によって部品寸法が変化することです。精密部品では、設計図面に寸法補正を織り込む必要があります。また、深穴や狭溝などの複雑形状では、膜厚や色調の均一性を管理しにくいため、事前の試作検証を推奨します。酸化皮膜は非導電性であるため、接地やEMI対策が必要な部品では、設計段階でマスキング箇所を計画する必要があります。これらの制約の多くは、事前の製造性評価(DFM)で対処できます。そのため、アルマイト処理は、アルミニウム合金に対して総合的に費用対効果の高い表面処理です。