Was ist Anodisieren? Ein umfassender Vergleich zwischen Aluminium-Anodisierung und Hartanodisierung
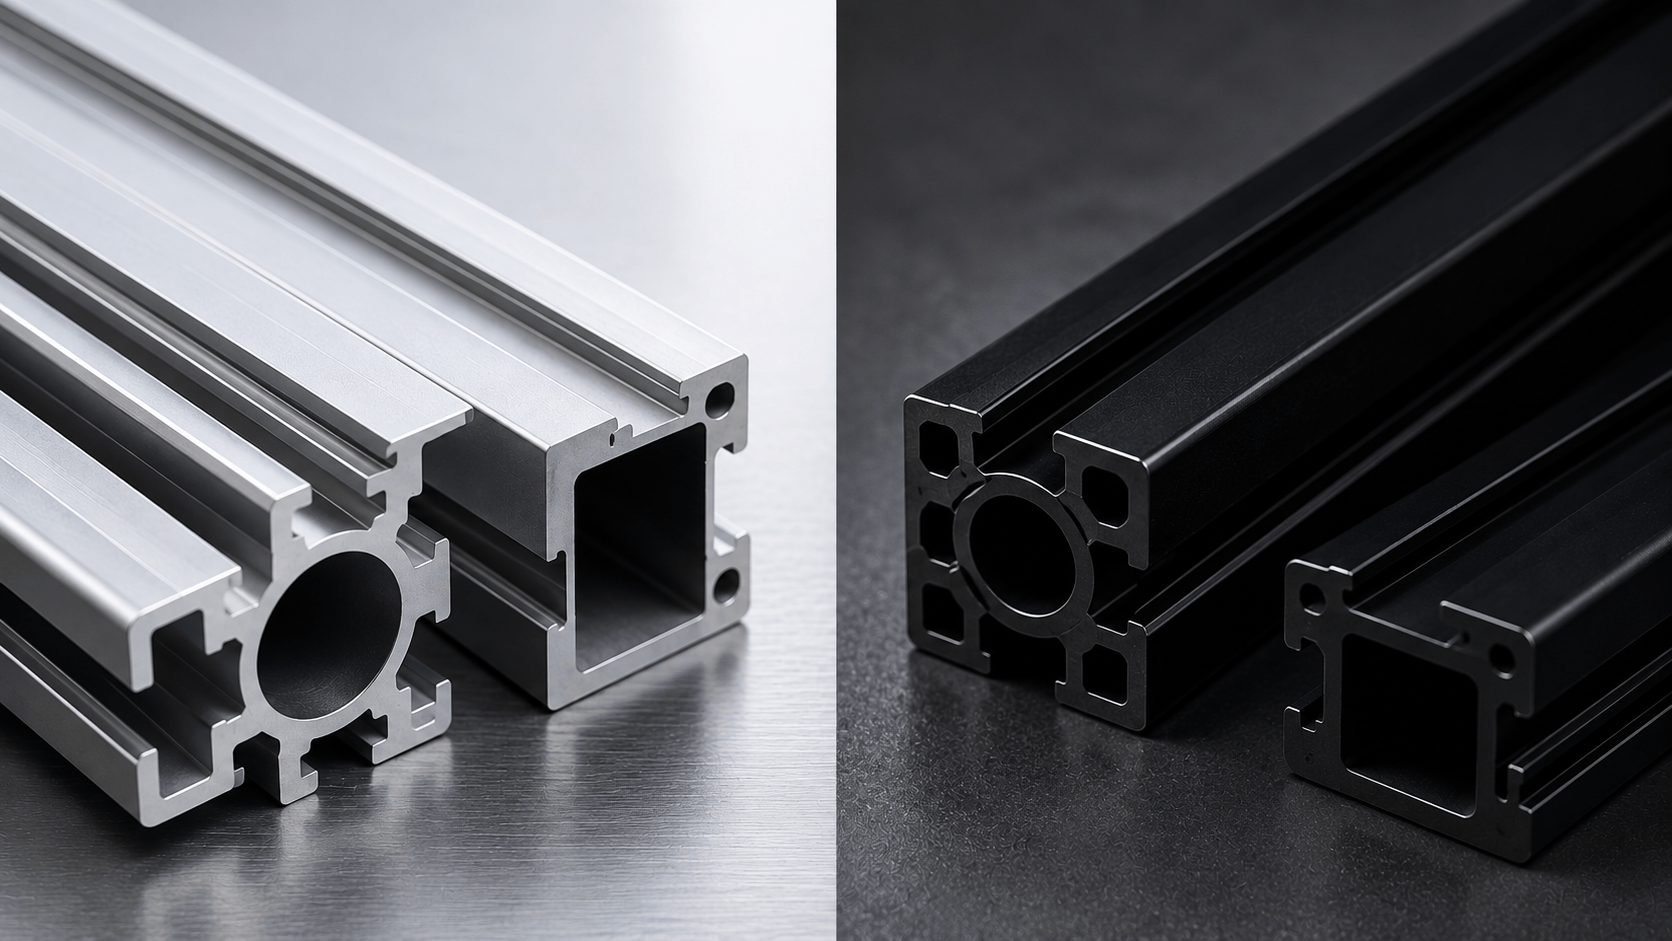
Artikelliste

- Was ist Anodisieren?
- Was sind die Vor- und Nachteile des Anodisierens?
- Standard-Anodisierung vs. Hart-Anodisierung: Worin liegt der Unterschied?
- Welche Farben lassen sich durch Aluminium-Anodisierung erzielen?
- Welches Anodisierungsverfahren eignet sich für verschiedene Aluminiumlegierungen?
- Häufig gestellte Fragen
Wenn Sie eine Aluminium-Wasserflasche, ein Laptop-Gehäuse oder einen Fahrradlenker in der Hand halten und diese sich glatt anfühlen, eine gleichmäßige Farbe haben und sogar einen dezenten metallischen Glanz aufweisen, ist die Wahrscheinlichkeit hoch, dass dieses Bauteil einer Anodisierung unterzogen wurde.
Doch was genau ist „Anodisieren“? Und wie unterscheidet es sich von „Hartanodisieren“? Wenn Sie gerade ein Oberflächenbehandlungsverfahren für Ihr Produkt auswählen, erklärt Ihnen dieser Artikel die Prinzipien, Unterschiede und Anwendungsszenarien auf leicht verständliche Weise – alles an einem Ort.
Was ist Anodisieren?
Beginnen wir mit einer leicht verständlichen Analogie: Aluminiumlegierungen neigen als Werkstoff von Natur aus zur Oxidation – genau wie ein geschälter Apfel, der an der Luft braun wird. Sobald Aluminium mit Luft in Berührung kommt, bildet sich auf seiner Oberfläche eine dünne Oxidschicht. Diese natürliche Oxidschicht ist sehr empfindlich, blättert leicht ab und bietet nur begrenzten Schutz.
Vereinfacht gesagt, bewirkt das Anodisieren Folgendes:diese Oxidschicht aktiv und kontrolliert verdicken und verdichten mittels elektrochemischer Methoden, anstatt es sich auf natürliche Weise entwickeln zu lassen.
Wie funktioniert das genau? Das Werkstück aus Aluminiumlegierung wird in eine Elektrolytlösung getaucht und mit Gleichstrom versorgt. Dadurch wird das Werkstück zur Anode (positiven Elektrode). Sauerstoffionen im Elektrolyten reagieren kontinuierlich mit dem Aluminium und bilden eine Aluminiumoxidschicht (Al₂O₃) auf der Oberfläche. Diese Schicht wird künstlich erzeugt und ist daher deutlich dicker und dichter als die natürliche Oxidschicht. Die Schichtdicke beträgt nur wenige Mikrometer bis einige zehn Mikrometer (ein Mikrometer entspricht etwa einem Hundertstel des Durchmessers eines menschlichen Haares) und ist mit bloßem Auge nicht sichtbar. Ihre Schutzwirkung ist jedoch enorm.
Am Beispiel des von Leedo Technology angewandten Standard-Anodisierungsverfahrens (Schwefelsäureanodisierung Typ II) lässt sich die Schichtdicke präzise steuern zwischen6 bis 25 Mikrometer (µm), angepasst an die jeweiligen Anwendungsanforderungen.
Sobald diese Schicht wächst, bringt sie mehrere deutliche Vorteile mit sich:
- Korrosionsbeständigkeit: Der dichte Oxidfilm wirkt wie ein Schutzschild und verhindert, dass Feuchtigkeit und Luft das Aluminiummaterial weiter oxidieren.
- Verschleißfestigkeit: Die Oberflächenhärte ist deutlich höher als die von reinem Aluminium.
- Ästhetik: Die Beschichtungsstruktur ist porös und kann Farbstoffe aufnehmen, um verschiedene Farben zu erzeugen (dieser Teil wird später ausführlich erläutert).
- Isolierung: Aluminiumoxid selbst leitet keinen Strom und bietet daher einen gewissen Grad an elektrischer Isolation.
Die einfachste Antwort auf die Frage „Was ist Anodisieren?“ lautet also:Durch Elektrolyse kann künstlich ein dickerer, dichterer und haltbarerer Schutzfilm auf Aluminiumlegierungen erzeugt werden, der gleichzeitig auch eingefärbt werden kann.
Was sind die Vor- und Nachteile des Anodisierens?
Nachdem wir die Prinzipien verstanden haben, müssen wir uns auch ehrlich mit den Vorteilen und Grenzen auseinandersetzen, um beurteilen zu können, ob ein Bauteil tatsächlich für die Anodisierung geeignet ist.
Vorteile:
- Deutlich verbesserte Korrosionsbeständigkeit: Der dichte Oxidfilm blockiert Feuchtigkeit und Luft und bietet so einen weitaus stärkeren Schutz als eine natürliche Oxidschicht.
- Verbesserte Verschleißfestigkeit: Die Härte der Oxidschicht ist höher als die des Aluminiummaterials selbst. Standard-Anodisierung bietet eine grundlegende Verschleißfestigkeit, während Hartanodisierung Härten von 400–550 HV erreichen kann.
- Vielseitige Gestaltungsmöglichkeiten: Kann in einer Vielzahl von Farben eingefärbt werden (klar, schwarz, silber, Sonderfarben), und je nach Bedarf können auch glänzende, matte oder feine Sandtexturen ausgewählt werden.
- Gute Umweltverträglichkeit: Das elektrochemische Verfahren erfordert keine zusätzliche galvanische Abscheidung von Schwermetallen; die Beschichtung verbindet sich vollständig mit dem Substrat und blättert nicht leicht ab.
Nachteile (Einschränkungen):
- Ändert die Bauteilabmessungen: Die Oxidschicht wächst sowohl nach innen als auch nach außen vom Aluminiumsubstrat. Das tatsächliche Maßänderungsverhältnis variiert je nach Material, Schichtdicke und Prozessbedingungen. In den Konstruktionszeichnungen muss ein Ausgleichsspielraum für die Maße eingeplant werden; andernfalls werden die präzisen Toleranzen beeinträchtigt.
- Eine gleichmäßige Beschichtungsdicke oder Färbung ist bei tiefen Löchern, schmalen Schlitzen und komplexen gekrümmten Oberflächen schwer zu erreichen: Diese Strukturen neigen aufgrund von Unterschieden in der Stromverteilung zu Unregelmäßigkeiten in der Beschichtungsdicke oder -farbe. Es wird empfohlen, während der Entwurfsphase eine Bewertung der Fertigungsgerechtigkeit (Design for Manufacturability, DFM) sowie eine Musterprüfung durchzuführen.
- Der Oxidfilm selbst ist nichtleitend: Die anodisierte Schicht besitzt isolierende Eigenschaften. Falls ein Bauteil elektrische Leitfähigkeit, Erdung oder EMV-Anforderungen aufweisen muss, müssen Abdeckbereiche oder Nachbearbeitungsmethoden bereits in der Konstruktionsphase eingeplant werden.
- Keine universelle Methode: Nicht-Aluminium-Werkstoffe (wie Edelstahl oder Kupfer) eignen sich nicht für Standard-Aluminium-Anodisierungsverfahren, und es müssen andere Oberflächenbehandlungsmethoden geprüft werden.
Vereinfacht gesagt, konzentrieren sich die Vorteile der Anodisierung auf drei Hauptbereiche: Korrosionsbeständigkeit, Verschleißfestigkeit und Optik. Einschränkungen hingegen betreffen hauptsächlich Maßgenauigkeit, komplexe geometrische Strukturen und Anforderungen an die elektrische Leitfähigkeit. Diese Einschränkungen sind jedoch nicht unüberwindbar und können in der Regel durch Maßkompensation und eine geeignete Maskierungskonstruktion behoben werden, sofern sie frühzeitig in der Konstruktionsphase berücksichtigt werden.
Standard-Anodisierung vs. Hart-Anodisierung: Worin liegt der Unterschied?
Sobald man verstanden hat, „was Anodisieren ist“, lautet die nächste häufig gestellte Frage: Was genau ist der Unterschied zwischenStandard-Anodisierung Und Harteloxieren (auch als „Harteloxieren“ bezeichnet)? Welches Verfahren sollten Sie wählen?
Die elektrochemischen Prinzipien beider Verfahren sind logisch aufeinander abgestimmt. Die Unterschiede ergeben sich hauptsächlich aus den Prozessbedingungen: Bei der Hartanodisierung werden niedrigere Badtemperaturen und höhere Stromdichten verwendet, wodurch die Beschichtung dicker wird und eine dichtere Struktur bildet. In der Industrie werden die Verfahren gemäß Normen in Typ II (Standardanodisierung) und Typ III (Hartanodisierung) unterteilt. Beide können prozesskontrolliert und nach Standards wie MIL-A-8625 verifiziert werden.
Hier ist eine kurze Vergleichstabelle (Daten basieren auf den tatsächlichen Produktionsspezifikationen von Leedo Technology ):
| Artikel | Standard-Anodisierung (Typ II) | Hartanodisieren (Typ III) |
| Beschichtungsdicke | 6–25µm | 25–80 µm, hohe Spezifikationen können 50–80 µm erreichen. |
| Oberflächenhärte | Mäßig, auf Dekoration und grundlegenden Schutz ausgerichtet. | Bei Spannungen von ca. 400–550 HV wird die Verschleißfestigkeit deutlich verbessert |
| Aussehen | Erhältlich in glänzender und matter Ausführung; geeignet zum Färben in verschiedenen Farben | Hauptsächlich Schwarz-, Dunkelgrau- und Naturtöne; Funktionalität hat Priorität. |
| Sonderoptionen | Kundenspezifische Färbung, klares Anodisieren | Durch die Integration einer PTFE-Verbundbehandlung kann der Reibungskoeffizient weiter reduziert werden. |
| Hauptfokus | Aussehen + grundlegende Korrosionsbeständigkeit | Verschleißfestigkeit, Langlebigkeit, Schutz in Industriequalität |
| Gängige Anwendungen | 3C-Gehäuse,Fahrradkomponenten, Unterhaltungselektronik | Industrieteile, die Reibung, Gleitvorgängen und mechanischen Belastungen standhalten müssen, wie z. B. Automatisierungsanlagen und Strukturbauteile für die Luft- und Raumfahrt. |
In einfachen Worten:Standard-Anodisieren ist vergleichbar mit dem Aufbringen einer Schicht schützender Farbfarbe auf ein Bauteil., die Ästhetik und grundlegenden Schutz in Einklang bringen;Hartanodisieren ist eher vergleichbar mit dem Aufbringen einer verschleißfesten Schutzschicht auf das Bauteil., wobei die Schichtdicke das 3- bis 4-fache derjenigen bei der Standardanodisierung betragen kann, mit einer deutlich höheren Härte, was jedoch eine überlegene Verschleißfestigkeit und Haltbarkeit zur Folge hat.
Wie wählt man aus? Man kann eine einfache Entscheidungslogik anwenden:
- Wird diese Komponentesind häufig Reibung, Gleiten oder Verschleiß durch mechanischen Betrieb ausgesetzt? (z. B. mechanische Gleitschienen, Teile von Industrieanlagen) → Tendenz zur Hartanodisierung.
- Ist dasDas Erscheinungsbild dieser Komponente ist sehr wichtig, daher sind mehrere Farboptionen oder matte/glänzende Oberflächen erforderlich.? (z. B. Gehäuse für Unterhaltungselektronik) → Tendenz zur Standard-Anodisierung.
- Bei einigen Teilen kann sogar eine regionale Oberflächenbehandlung auf Basis der funktionellen Oberflächen erfolgen, wobei kritische Reibungsflächen hart anodisiert und die übrigen kosmetischen Oberflächen normal anodisiert werden – dies erfordert eine klare Kommunikation mit dem Oberflächenbehandlungsanbieter während der Konstruktionsphase.
Welche Farben lassen sich durch Aluminium-Anodisierung erzielen?
Neben den Schutzfunktionen ist ein weiterer Grund, warum viele Menschen sich für die Standard-Anodisierung entscheiden, dassEs kann gefärbt werden..
Das Prinzip ist eigentlich ganz einfach: Die durch Anodisierung erzeugte Oberflächenstruktur ist porös, mit extrem feinen Poren, die mit bloßem Auge nicht sichtbar sind, aber ideal für Farbstoffmoleküle geeignet sind, um in die Poren einzudringen und sich dort anzulagern. Nach dem Färben wird eine Versiegelungsbehandlung durchgeführt (die Poren werden geschlossen), um die Farbe sicher in der Beschichtung zu fixieren und sie so vor dem Ausbleichen zu schützen.
Je nach Kundenwunsch können unterschiedliche Texturen wie glänzend, matt oder satiniert erzeugt und mit verschiedenen Farbeffekten kombiniert werden.
Darunter,Schwarzeloxieren ist eine der häufigsten Wahlmöglichkeiten in der Industrie und UnterhaltungselektronikprodukteDer Grund dafür ist einleuchtend: Schwarz ist dezent, zeitlos und weniger anfällig für Schmutz. Gleichzeitig vermittelt es auf den ersten Blick Präzision und Qualität, weshalb es häufig auf Laptop-Gehäusen, Kameragehäusen, Bedienfeldern von Industrieanlagen und anderen Produkten zu finden ist. Verfahrenstechnisch gesehen erfolgt die schwarze Anodisierung durch Anodisieren, Färben und Versiegeln, genau wie bei anderen Farben. Der einzige Unterschied liegt in der Wahl des schwarzen Farbstoffs, nicht in einem anderen speziellen Verfahren.
Welches Anodisierungsverfahren eignet sich für verschiedene Aluminiumlegierungen?
Die Wahl zwischen Standard- und Hartanodisierung ist zwar entscheidend, doch viele übersehen dabei einen weiteren wichtigen Faktor –das Material selbstNicht jede Aluminiumlegierung eignet sich für die gleichen Anodisierungsspezifikationen, und die Eigenschaften mehrerer gängiger Aluminiumlegierungen unterscheiden sich erheblich:
- Aluminiumlegierung 6061: Die vielseitigste Strukturlegierung der Branche vereint Festigkeit und Bearbeitbarkeit. Sie ist das am häufigsten gewählte Material für Unterhaltungselektronik und industrielle Bauteile und lässt sich sowohl bei Standard- als auch bei Hartanodisierung zuverlässig verarbeiten.
- Aluminiumlegierung 5052: Es zeichnet sich durch hervorragende Korrosionsbeständigkeit aus und wird häufig in maritimen Umgebungen, chemischen Anlagen, architektonischen Vorhangfassaden und anderen Anwendungen eingesetzt, die langfristig korrosiven Umgebungen ausgesetzt sind.
- Aluminiumlegierung 6063: Hervorragende Extrusionseigenschaften, die nach dem Anodisieren eine besonders feine Oberfläche erzeugen. Es ist eine gängige Wahl für Architekturrahmen, Türen, Fenster und Zierteile.
- Aluminiumlegierung 7075: Eine hochfeste Legierung in Luft- und Raumfahrtqualität, geeignet für hochbelastete Strukturbauteile. In Kombination mit Hartanodisierung lässt sich die Oberflächenhärte weiter erhöhen, wie man es häufig bei … sieht. Luft- und Raumfahrt und hochwertige Wettkampf-Fahrradteile.
In der Praxis können sowohl Standard-Anodisierung als auch Hartanodisierung auf diese Legierungen angewendet werden und bieten eine stabile Verarbeitung, egal ob für stranggepresste Aluminiumprofile oderCNC-präzisionsgefertigt Aluminiumbauteile. Die Wahl des Bearbeitungsverfahrens hängt von der bereits erwähnten Entscheidungslogik ab: Ist die Optik oder die Verschleißfestigkeit und Tragfähigkeit wichtiger? Soll ein Bauteil sowohl Festigkeit als auch Ästhetik aufweisen, empfiehlt es sich, Material, Bearbeitungsverfahren und Oberflächenbehandlung bereits in der frühen Konstruktionsphase gemeinsam zu betrachten, um spätere Spezifikationsinkompatibilitäten bei der Prototypenfertigung zu vermeiden.
Häufig gestellte Fragen
Frage 1: Was ist Anodisieren? Worin unterscheidet es sich von der allgemeinen Oxidation?
Beim Anodisieren wird das Wachstum einer dickeren und dichteren Oxidschicht auf der Oberfläche der Aluminiumlegierung elektrolytisch gesteuert. Dies unterscheidet sich von der natürlichen Oxidation von Aluminium (der dünnen Oxidschicht, die sich an der Luft bildet). Natürliche Oxidschichten sind dünn und blättern leicht ab, während die anodisierte Beschichtung elektrochemisch gesteuert wird und dadurch eine deutlich höhere Schutzwirkung und Haltbarkeit bietet. Die Schichtdicke der Standardanodisierung (Typ II) lässt sich präzise zwischen 6 und 25 µm einstellen.
Frage 2: Worin besteht der Unterschied zwischen Standard-Anodisierung und Hart-Anodisierung?
Die Hauptunterschiede liegen in der Schichtdicke und Härte. Standard-Anodisierung (Typ II) erzeugt eine Schichtdicke von ca. 6–25 µm und konzentriert sich auf die Optik und den grundlegenden Schutz. Hartanodisierung (Typ III) hingegen passt Stromdichte und Badtemperatur an, um eine dickere und härtere Schicht (25–80 µm, Härte ca. 400–500 HV) zu erzielen. Diese bietet eine deutlich bessere Verschleißfestigkeit und ermöglicht die Integration einer PTFE-Verbundbehandlung zur weiteren Reduzierung der Reibungskoeffizienten. Die Farbauswahl ist jedoch relativ begrenzt und beschränkt sich hauptsächlich auf Schwarz, Dunkelgrau und Naturtöne. Vereinfacht gesagt: Bei der Standard-Anodisierung steht die Optik im Vordergrund, bei der Hartanodisierung die Langlebigkeit. Für gängige Aluminiumlegierungen wie 6061 sind beide Verfahren anwendbar; die Wahl des Verfahrens hängt von den Anforderungen an Optik und Verschleißfestigkeit des Bauteils ab.
Frage 3: Wie wird die schwarze Anodisierung erreicht? Ist es dasselbe wie normales Färben?
Ja, die Schwarzanodisierung folgt dem gleichen Verfahren wie die Anodisierung anderer Farben: Zuerst wird die Anodisierung durchgeführt, dann dringt der Farbstoff in die poröse Struktur der Beschichtung ein, und schließlich wird die Farbe versiegelt. Der einzige Unterschied besteht darin, dass schwarzer Farbstoff verwendet wird. Es handelt sich nicht um ein separates oder spezielles Schwärzungsverfahren. Da Schwarz zeitlos ist und Schmutz nicht so leicht sichtbar wird, ist es eine sehr gängige Wahl für Industrie- und Unterhaltungselektronikprodukte.
Frage 4: Gibt es irgendwelche Nachteile beim Anodisieren?
Die größte Einschränkung besteht darin, dass die Oxidschicht die Abmessungen des Bauteils verändert; Präzisionsteile erfordern daher in den Konstruktionszeichnungen einen entsprechenden Ausgleichsraum. Zudem ist die Kontrolle der Schichtdicke oder Farbgleichmäßigkeit bei komplexen geometrischen Strukturen wie tiefen Bohrungen und schmalen Schlitzen schwieriger, weshalb eine vorherige Prototypenprüfung empfohlen wird. Die Oxidschicht selbst ist nichtleitend. Muss ein Bauteil Erdungs- oder EMV-Anforderungen erfüllen, müssen bereits in der Konstruktionsphase Abdeckbereiche eingeplant werden. Die meisten dieser Einschränkungen lassen sich durch frühzeitige fertigungsgerechte Konstruktionsprüfungen (DFM) beheben, wodurch die Anodisierung insgesamt zu einem kosteneffizienten Oberflächenbehandlungsverfahren für Aluminiumlegierungen wird.