¿Qué es el anodizado? Una comparación completa entre el anodizado de aluminio y el anodizado duro.
Lista de artículos

- ¿Qué es el anodizado?
- ¿Cuáles son las ventajas y desventajas del anodizado?
- Anodizado estándar frente a anodizado duro: ¿Cuál es la diferencia?
- ¿Qué colores se pueden conseguir con el anodizado de aluminio?
- ¿Qué método de anodizado es el más adecuado para las diferentes aleaciones de aluminio?
- Preguntas frecuentes
Si tienes en la mano una botella de agua de aluminio, una carcasa de portátil o un manillar de bicicleta, y la notas suave, de color uniforme e incluso con un sutil brillo metálico, es muy probable que este componente haya sido sometido a un proceso de "anodizado".
Pero, ¿qué es exactamente el anodizado? ¿Y en qué se diferencia del anodizado duro? Si está seleccionando un proceso de tratamiento superficial para su producto, este artículo le explicará los principios, las diferencias y los escenarios de aplicación de la forma más sencilla y comprensible, todo en un mismo lugar.
¿Qué es el anodizado?
Comencemos con una analogía sencilla: la aleación de aluminio, como material, es naturalmente propensa a la oxidación, al igual que una manzana pelada se oxida y se pone marrón al aire libre. Mientras el aluminio esté en contacto con el aire, se forma naturalmente una fina capa de óxido en su superficie. Esta capa de óxido natural es muy frágil, se desprende con facilidad y ofrece una protección limitada.
En pocas palabras, lo que hace el anodizado es...Engrosar y densificar de forma activa y controlada esta capa de óxido mediante métodos electroquímicos., en lugar de dejar que se forme de forma natural.
¿Cómo se realiza exactamente? La pieza de aleación de aluminio se coloca en una solución electrolítica y se le aplica corriente continua, convirtiéndose así en el ánodo (electrodo positivo). En este proceso, los iones de oxígeno del electrolito reaccionan continuamente con el aluminio, formando una capa de óxido de aluminio (Al₂O₃) en la superficie. Esta capa se crea artificialmente, lo que la hace mucho más gruesa y densa que la capa de óxido natural. El espesor de la capa oscila entre unas pocas micras y decenas de micras (1 micrómetro equivale aproximadamente a una centésima parte del diámetro de un cabello humano), invisible a simple vista, pero su capacidad protectora es incomparable.
Tomando como ejemplo el proceso de anodizado estándar producido por Leedo Technology (anodizado con ácido sulfúrico tipo II), el espesor del recubrimiento se puede controlar con precisión entreDe 6 a 25 micrómetros (µm), ajustado según las necesidades de la aplicación.
Una vez que crece esta capa, aporta varios beneficios distintos:
- Resistencia a la corrosión: La densa capa de óxido actúa como un escudo protector, impidiendo que la humedad y el aire oxiden aún más el material de aluminio.
- Resistencia al desgaste: La dureza superficial es significativamente mayor que la del aluminio puro.
- Estética: La estructura del recubrimiento es porosa, lo que permite absorber tintes para crear diversos colores (esta parte se explicará con detalle más adelante).
- Aislamiento: El óxido de aluminio en sí mismo no conduce la electricidad, lo que proporciona cierto grado de aislamiento eléctrico.
Entonces, a la pregunta "¿Qué es el anodizado?", la respuesta más sencilla es:Utilizar la electrólisis para cultivar artificialmente una película protectora más gruesa, densa y duradera sobre una aleación de aluminio, permitiendo además teñirla durante el proceso.
¿Cuáles son las ventajas y desventajas del anodizado?
Tras comprender los principios, debemos afrontar con honestidad sus ventajas y limitaciones para poder juzgar si un componente es realmente apto para el anodizado.
Ventajas:
- Resistencia a la corrosión significativamente mejorada: La densa película de óxido bloquea la humedad y el aire, proporcionando una protección mucho mayor que una capa de óxido natural.
- Mayor resistencia al desgaste: La dureza de la película de óxido es superior a la del propio material de aluminio. El anodizado estándar proporciona una resistencia básica al desgaste, mientras que el anodizado duro puede alcanzar los 400-550 HV.
- Opciones de apariencia versátiles: Se puede teñir en una variedad de colores (transparente, negro, plateado, tonos personalizados) y también se pueden seleccionar texturas brillantes, mate o de arena fina según los requisitos.
- Buena compatibilidad medioambiental: El proceso electroquímico no requiere un recubrimiento electrolítico adicional de metales pesados; el recubrimiento se integra completamente con el sustrato y no se desprende fácilmente.
Desventajas (Limitaciones):
- Modifica las dimensiones de los componentes: La película de óxido crece tanto hacia adentro como hacia afuera del sustrato de aluminio. La relación de cambio dimensional real varía según el material, el espesor del recubrimiento y las condiciones del proceso. Es necesario reservar espacio para la compensación dimensional en los planos de diseño; de lo contrario, las tolerancias precisas se verán afectadas.
- La uniformidad del espesor del recubrimiento o del teñido resulta difícil en agujeros profundos, ranuras estrechas y superficies curvas complejas: Estas estructuras son propensas a presentar inconsistencias en el espesor o el color del recubrimiento debido a diferencias en la distribución de la corriente. Se recomienda realizar una evaluación de Diseño para la Fabricación (DFM) y una verificación de muestras durante la fase de diseño.
- La película de óxido en sí misma no es conductora: La capa anodizada posee propiedades aislantes. Si un componente requiere conductividad eléctrica, conexión a tierra o compatibilidad electromagnética (EMI), es necesario planificar con antelación, durante la fase de diseño, las zonas de enmascaramiento o los tratamientos posteriores al mecanizado.
- No es un método universal: Los materiales que no son de aluminio (como el acero inoxidable o el cobre) no son adecuados para los procesos estándar de anodizado de aluminio, por lo que es necesario evaluar otros métodos de tratamiento de superficies.
En resumen, las ventajas del anodizado se concentran en tres áreas principales: resistencia a la corrosión, resistencia al desgaste y apariencia. Por otro lado, las limitaciones están relacionadas principalmente con la precisión dimensional, las estructuras geométricas complejas y los requisitos de conductividad eléctrica. Estas limitaciones no son insuperables y, por lo general, pueden superarse mediante la compensación dimensional y el diseño de enmascaramiento, siempre que se evalúen en las primeras etapas del diseño.
Anodizado estándar frente a anodizado duro: ¿Cuál es la diferencia?
Una vez que comprenda "qué es el anodizado", la siguiente pregunta más frecuente es: ¿Cuál es exactamente la diferencia entre...?Anodizado estándar y Anodizado duro (también conocido como "anodizado duro")? ¿Cuál debería elegir?
Los principios electroquímicos de ambos procesos comparten la misma lógica. Las diferencias radican principalmente en los ajustes de las condiciones del proceso: el anodizado duro utiliza temperaturas de baño más bajas y densidades de corriente más altas, lo que provoca que el recubrimiento sea más grueso y forme una estructura más densa. En la industria, se clasifican según las normas como Tipo II (anodizado estándar) y Tipo III (anodizado duro), ambos procesos controlables y verificables según normas como la MIL-A-8625.
Aquí tenéis una tabla comparativa rápida (datos basados en las especificaciones de producción reales de Leedo Technology ):
| Artículo | Anodizado estándar (Tipo II) | Anodizado duro (Tipo III) |
| Espesor del recubrimiento | 6–25 µm | 25–80 µm, las especificaciones altas pueden alcanzar 50–80 µm. |
| Dureza superficial | Moderado, orientado a la decoración y la protección básica. | Aproximadamente 400–550 HV, la resistencia al desgaste mejora significativamente. |
| Apariencia | Disponible en acabados brillante y mate; apto para teñir en varios colores. | Predominan los tonos negros, gris oscuro y naturales; se prioriza la funcionalidad. |
| Opciones especiales | Teñido personalizado, anodizado transparente | Se puede integrar un tratamiento compuesto de PTFE para reducir aún más el coeficiente de fricción. |
| Enfoque principal | Apariencia + resistencia básica a la corrosión | Resistencia al desgaste, durabilidad, protección de grado industrial. |
| Aplicaciones comunes | Carcasas 3C,componentes de bicicleta, Electrónica de consumo | Piezas industriales que deben soportar fricción, deslizamiento y operaciones mecánicas, como equipos de automatización y piezas estructurales aeroespaciales. |
En lenguaje sencillo:El anodizado estándar es como aplicar una capa de pintura protectora de color a una pieza., equilibrando la estética y la protección básica;El anodizado duro es más bien como poner una capa de armadura resistente al desgaste en la pieza.donde el espesor del recubrimiento puede ser de 3 a 4 veces mayor que el del anodizado estándar, con una dureza significativamente mayor, a cambio de una resistencia al desgaste y una durabilidad superiores.
¿Cómo elegir? Puedes usar una lógica de decisión simple:
- ¿Este componenteCon frecuencia experimentan fricción, deslizamiento o desgaste debido al funcionamiento mecánico.¿(p. ej., rieles deslizantes mecánicos, piezas de equipos industriales) → Inclinarse por el anodizado duro.
- ¿Es el?La apariencia de este componente es muy importante, requiriendo múltiples opciones de color o acabados mate/brillante.¿(p. ej., carcasas de aparatos electrónicos de consumo) → Inclinarse por el anodizado estándar.
- Algunas piezas pueden incluso someterse a un tratamiento regional en función de sus superficies funcionales, aplicando un anodizado duro a las superficies de fricción críticas y un anodizado estándar a las superficies cosméticas restantes; esto requiere una comunicación clara con el proveedor del tratamiento de superficies durante la fase de diseño.
¿Qué colores se pueden conseguir con el anodizado de aluminio?
Además de sus funciones protectoras, otra razón por la que muchas personas eligen el anodizado estándar es quese puede teñir.
El principio es bastante sencillo de entender: la estructura superficial del recubrimiento obtenido mediante anodizado es porosa, con poros de diámetro extremadamente fino, invisibles a simple vista, pero con el tamaño perfecto para que las moléculas de tinte penetren y se adhieran en su interior. Una vez finalizado el teñido, se aplica un tratamiento de sellado (que cierra los poros) para fijar el color de forma segura dentro del recubrimiento, haciéndolo resistente a la decoloración.
Según las necesidades del cliente, se pueden crear diferentes texturas, como brillante, mate o satinada, combinadas con diversos efectos de teñido.
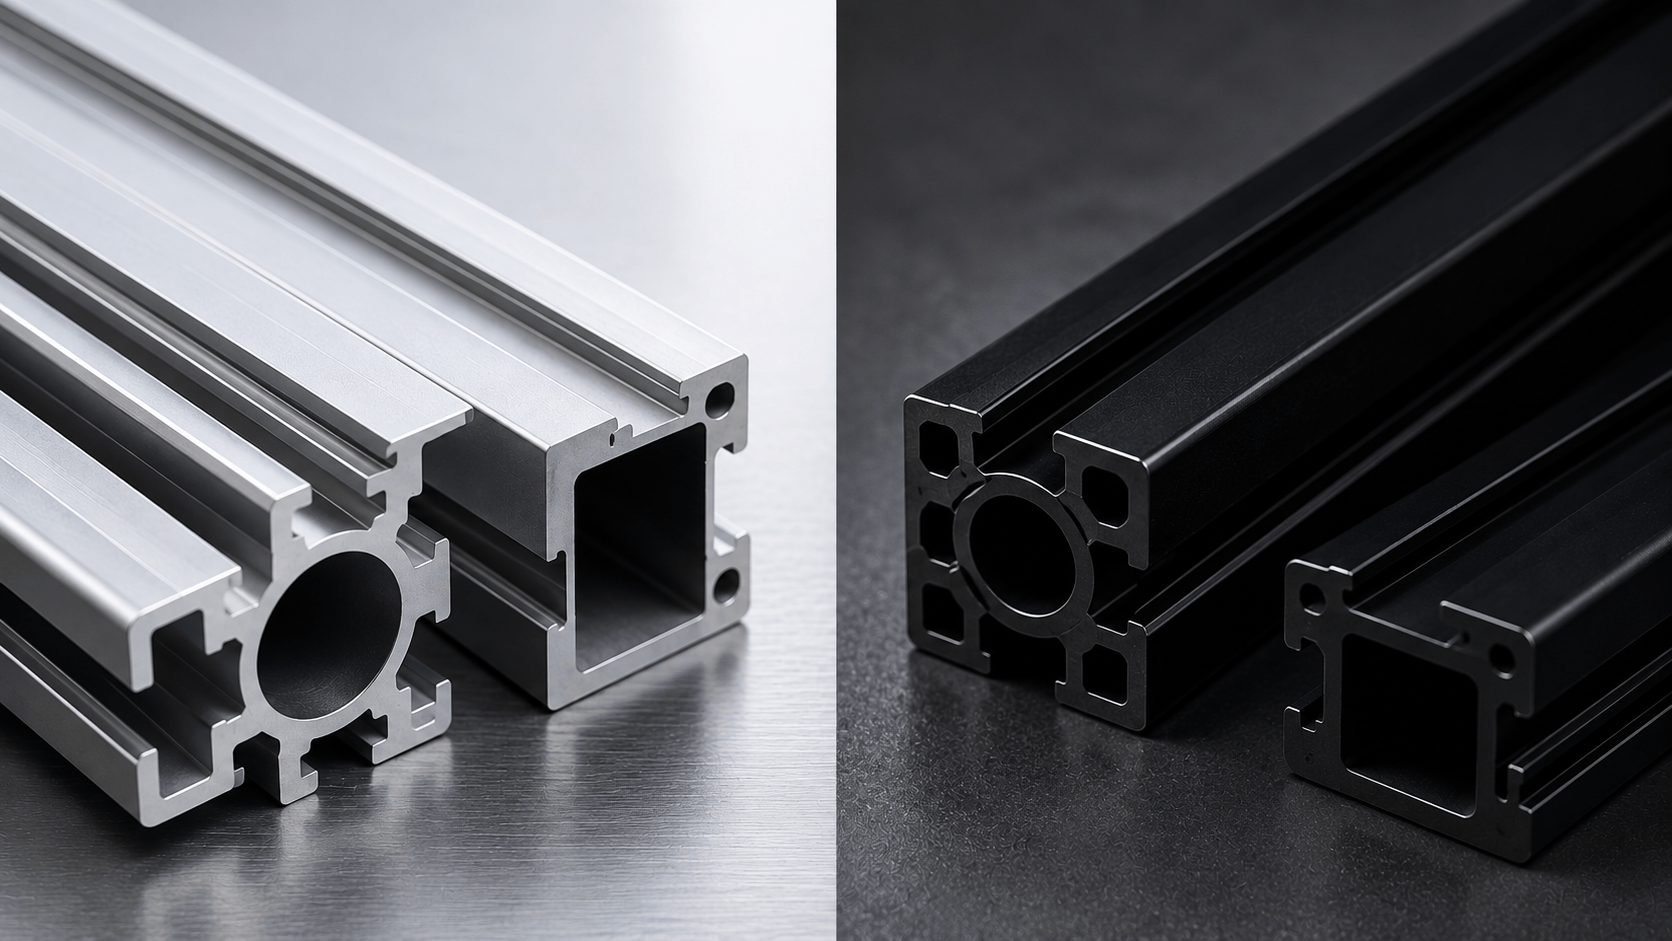
Entre ellos,Anodizado negro es una de las opciones más comunes en la industria y productos electrónicos de consumoLa razón es intuitiva: el negro es discreto, atemporal y disimula mejor la suciedad. Al mismo tiempo, transmite fácilmente una impresión visual de precisión y calidad, por lo que se utiliza ampliamente en carcasas de portátiles, cuerpos de cámaras, paneles de equipos industriales y otros productos. Desde el punto de vista del proceso, el anodizado negro se realiza mediante anodizado, teñido y sellado, al igual que otros colores; la única diferencia radica en la selección del tinte negro, en lugar de un proceso especial distinto.
¿Qué método de anodizado es el más adecuado para las diferentes aleaciones de aluminio?
Si bien elegir entre anodizado estándar o duro es crucial, muchas personas tienden a pasar por alto otra variable clave:el material en síNo todas las aleaciones de aluminio son adecuadas para las mismas especificaciones de anodizado, y las características de varias aleaciones de aluminio comunes varían significativamente:
- Aleación de aluminio 6061: La aleación estructural más versátil del sector, que combina resistencia y maquinabilidad. Es el material más utilizado en electrónica de consumo y componentes mecánicos industriales, y permite un procesamiento fiable tanto mediante anodizado estándar como duro.
- Aleación de aluminio 5052: Ofrece una excelente resistencia a la corrosión y se utiliza con frecuencia en entornos marinos, equipos químicos, muros cortina arquitectónicos y otras aplicaciones expuestas a entornos corrosivos a largo plazo.
- Aleación de aluminio 6063: Excelente rendimiento de extrusión, que produce una superficie particularmente delicada tras el anodizado. Es una opción habitual para marcos arquitectónicos, puertas, ventanas y elementos decorativos.
- Aleación de aluminio 7075: Una aleación de alta resistencia de grado aeroespacial adecuada para piezas estructurales de alta tensión. Cuando se combina con anodizado duro, la dureza de la superficie se puede aumentar aún más, comúnmente visto en Aeroespacial y componentes de alta gama para bicicletas de competición.
En la práctica, tanto el anodizado estándar como el anodizado duro se pueden aplicar a estas aleaciones, ofreciendo un procesamiento estable ya sea para perfiles de aluminio extruido omecanizado de precisión CNC Piezas de aluminio. La elección del método de procesamiento final se basa en la lógica de decisión mencionada anteriormente: determinar si el componente prioriza la apariencia o la resistencia al desgaste y la capacidad de carga. Si una pieza requiere tanto resistencia estructural como atractivo estético, se recomienda considerar el material, el método de mecanizado y el proceso de tratamiento superficial en la fase inicial de diseño para evitar incompatibilidades en las especificaciones durante la creación de prototipos.
Preguntas frecuentes
P1: ¿Qué es la anodización? ¿En qué se diferencia de la oxidación general?
El anodizado utiliza un método electrolítico para controlar artificialmente el crecimiento de una película de óxido más gruesa y densa sobre la superficie de la aleación de aluminio. Esto difiere de la oxidación natural del aluminio (la fina capa de óxido que se forma naturalmente al dejarlo expuesto al aire). Las capas de óxido naturales son delgadas y se desprenden fácilmente, mientras que el recubrimiento anodizado se controla electroquímicamente, ofreciendo una protección y durabilidad significativamente mayores. El espesor del recubrimiento de anodizado estándar (Tipo II) se puede controlar con precisión entre 6 y 25 µm.
P2: ¿Cuál es la diferencia entre el anodizado estándar y el anodizado duro?
Las principales diferencias radican en el espesor y la dureza del recubrimiento. El anodizado estándar (Tipo II) tiene un espesor de recubrimiento de aproximadamente 6–25 µm, centrándose en la apariencia y la protección básica. El anodizado duro (Tipo III) ajusta la densidad de corriente y la temperatura del baño para producir un recubrimiento más grueso y duro (25–80 µm, dureza aprox. 400–500 HV), ofreciendo una resistencia al desgaste notablemente superior y la posibilidad de integrar un tratamiento compuesto de PTFE para reducir aún más los coeficientes de fricción. Sin embargo, las opciones de color son relativamente limitadas, principalmente negro, gris oscuro y tonos naturales. En resumen, el primero prioriza la apariencia, mientras que el segundo prioriza la durabilidad. Para aleaciones de aluminio comunes como la 6061, ambos procesos son aplicables, y la elección final depende de las necesidades de apariencia y resistencia al desgaste del componente.
P3: ¿Cómo se consigue el anodizado negro? ¿Es lo mismo que el teñido normal?
Sí, el anodizado negro sigue exactamente el mismo proceso que el teñido anodizado para otros colores: primero se completa el proceso de anodizado, luego se permite que el tinte penetre en la estructura porosa del recubrimiento y, finalmente, se sella para fijar el color, con la única diferencia de que se selecciona el tinte negro. No se trata de un proceso de ennegrecimiento aparte ni especial. Dado que el negro es atemporal y no se ensucia fácilmente, es una opción muy común en productos electrónicos industriales y de consumo.
P4: ¿Existen desventajas en el anodizado?
La principal limitación radica en que la película de óxido modifica las dimensiones del componente; las piezas de precisión requieren espacio de compensación reservado en los planos de diseño. Además, controlar el espesor del recubrimiento o la uniformidad del color en estructuras geométricas complejas, como orificios profundos y ranuras estrechas, resulta más difícil, por lo que se recomienda la verificación previa del prototipo. La película de óxido en sí misma no es conductora, por lo que, si una pieza requiere conexión a tierra o protección contra interferencias electromagnéticas (EMI), es necesario planificar las áreas de enmascaramiento durante la fase de diseño. La mayoría de estas limitaciones pueden superarse mediante evaluaciones previas de Diseño para la Fabricación (DFM), lo que convierte al anodizado en un método de tratamiento superficial rentable para las aleaciones de aluminio en general.